- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Главная
>
Продукты > Литье под давлением > Литье под давлением цинкового сплава > Пропеллер несущего подшипника для литья под давлением


Пропеллер несущего подшипника для литья под давлением
Сямынь Хунюй интеллектуальные технологии общество с ограниченной ответственностью. фокусируется на научно-исследовательских работах и массовом производстве прецизионного литья под давлением. Ее основной продукт - пропеллер с литым подшипником широко применяется в дронах, моделях кораблей и малом энергетическом оборудовании. Благодаря интегрированной технологии литья под высоким давлением продукт отличается высокой структурной прочностью и стабильным динамическим балансом. Мы поддерживаем индивидуальные разработки на основе чертежей и предоставляем полную документацию по проверке для удовлетворения потребностей отечественных и зарубежных производителей энергетического оборудования в поддержке партий.
Отправить запрос
Описание продукта
Описание продукта
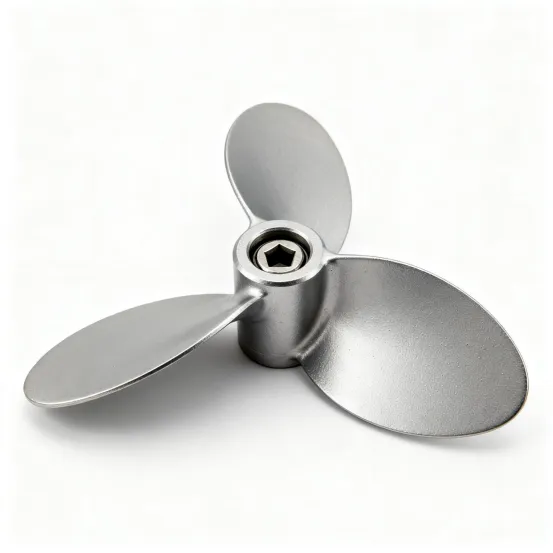
Несущий гребной винт с литыми подшипниками является основным компонентом силовой установки в малых энергетических системах. Гнездо для установки подшипника и основание гребного винта отлиты целиком из заготовки путем литья под высоким давлением и обработаны прецизионной механической обработкой, калибровкой динамического баланса и обработкой поверхности. По сравнению с собранными конструкциями, интегрированный литой подшипник несущего винта исключает необходимость соединения седла и корпуса гребного винта, обеспечивает более высокую соосность при работе и менее склонен к ослаблению и смещению после длительного использования. Угол наклона лезвия и характеристики посадочных мест подшипников можно регулировать в соответствии с различными требованиями к выходной мощности.
Характеристики производительности
1. Интегрированная конструкция для литья под давлением для повышения стабильности работы.
Подшипники несущего винта выдерживают постоянную центробежную силу и знакопеременные нагрузки во время работы на высоких скоростях. Структурная соосность напрямую влияет на выходную мощность и уровень шума. Интегрированное литье под давлением исключает накопление допусков при сборке, снижая риски ослабления седла и эксцентриситета гребного винта в источнике. Изделие, изготовленное за один раз методом литья под высоким давлением, имеет плотную внутреннюю структуру и более стабильный динамический баланс, что подходит для длительной эксплуатации в условиях высоких скоростей.
2. Варианты материалов с несколькими спецификациями для различных сценариев энергопотребления.
По сравнению с традиционными решениями с разъемным гребным винтом, интегрированная конструкция, отлитая под давлением, обеспечивает лучший баланс между легким дизайном и прочностью конструкции. Материал сочетает в себе высокую прочность, легкий вес и устойчивость к коррозии, его можно адаптировать для дронов, моделей кораблей и небольшого навигационного оборудования. Мы поддерживаем настройку количества лопастей, монтажного отверстия и размера гнезда подшипников, а также можем интегрировать уплотнительные канавки и ребра жесткости в соответствии с требованиями сборки и производительности различного оборудования.
3.Предварительная проверка динамического баланса для снижения затрат на настройку массового производства.
Все структурные схемы проходят предварительную инженерную оценку для прогнозирования потенциальных проблем, таких как деформация при литье под давлением, отклонение динамического баланса и ошибка соосности посадочных мест подшипников, что позволяет сократить последующие затраты на корректировку массового производства на этапе проектирования. Пропеллер с литым подшипником полностью учитывает пространство для сборки энергосистемы и рабочие параметры на начальном этапе проектирования. Угол отвала и положение установки подшипников можно регулировать адаптивно в соответствии с полными параметрами машины клиента.
Параметры материала Технические характеристики
| Проект | Описание параметра |
| Название продукта | Пропеллер несущего подшипника для литья под давлением |
| Основной процесс | Литье под высоким давлением, прецизионная механическая обработка, калибровка динамического баланса, антикоррозионная обработка поверхности. |
| Дополнительные материалы Медицинские | Алюминиевый сплав ADC12, алюминиевый сплав A380, цинковый сплав Zamak3 (выбирается в зависимости от уровня нагрузки, требований к скорости и сценария защиты от коррозии) |
| Структурная форма | Интегрированный тип седла подшипника, поддерживающий настройку количества лопастей, размера установочного отверстия и характеристик положения подшипника. |
| Требования к производительности | Проверка точности размеров, проверка динамической балансировки, проверка твердости в соответствии с общими отраслевыми стандартами. |
| Документы на поставку | Сертификат на материал, отчет о проверке партии, доступны по запросу. |
| Сервисный режим | Изготовление на заказ ODM/OEM, массовое производство, поддержка небольших серийных образцов |
Примечание. Выше приведены общие справочные параметры. Окончательные индикаторы зависят от чертежей, подтвержденных заказчиком. Если у вас есть особые требования к скорости и рабочим условиям, пожалуйста, свяжитесь с нами заранее для предварительной оценки осуществимости процесса.
Литье под давлением, изготовление пресс-форм на заказ
Как профессиональный производитель гребных винтов, отлитых под давлением, мы оптимизируем систему литников формы и конструкцию перелива в соответствии с требованиями динамической балансировки гребных винтов, чтобы обеспечить однородную структуру заготовки. После формирования заготовки для литья под давлением мы последовательно выполняем удаление заусенцев, прецизионную расточку посадочных мест подшипников, профилирование лопастей и калибровку динамического баланса, чтобы удалить остаточные заусенцы и обеспечить соосность посадочных мест подшипников и точность динамической балансировки гребного винта. Большинство обычных производителей литья под давлением уделяют внимание только внешним размерам. Для гребных винтов с подшипниками мы придаем большее значение плотности внутренней структуры и постоянству динамического баланса и принимаем проверку динамического баланса в качестве стандартного процесса, чтобы избежать риска возникновения вибрации от источника производства.
Полное управление качеством
Являясь поставщиком подшипников в области прецизионного литья под давлением, мы установили полноценный стандарт контроля качества. Мы проверяем марки материалов и сохраняем оригинальные сертификаты материалов на входном этапе, проводим выборочную дефектоскопию на заготовках для литья под давлением для проверки внутренних дефектов литья, выполняем полноразмерную проверку посадочных мест подшипников после механической обработки, а также поочередно проводим калибровку динамической балансировки и контроль внешнего вида готовых изделий. Мастерская оснащена измерительными приборами, тестерами динамического баланса и специальными инструментами для проверки твердости для выполнения всех проверок, а все записи архивируются по партиям. Помимо проверки размеров, мы уделяем особое внимание проверке соосности монтажного положения подшипников и шероховатости поверхности, чтобы исключить проблемы с заклиниванием сборки. Мы понимаем важность отслеживания компонентов для аудита зарубежных проектов. Все индивидуальные проекты должны пройти первое подтверждение изделия до начала массового производства.
Руководство по выбору
На этапе выбора необходимо подтвердить область применения, силовые параметры, монтажные размеры, характеристики подшипников и скорость вращения. Рекомендуется выбирать комплексно совмещенные с измеряемыми показателями эффективности. Разное силовое оборудование предъявляет разные требования к конструкции гребного винта. Небольшое оборудование для аэрофотосъемки и инспекции очень чувствительно к весу и требует стабильной работы и низкого уровня шума. Следует сосредоточить внимание на трех основных показателях: точности динамического баланса, эффективности тяги и постоянстве веса, чтобы избежать колебаний производительности оборудования, вызванных различиями в отдельных продуктах.
Для небольшого оборудования для аэрофотосъемки и инспекции применимы характеристики пропеллеров дронов. Продукт ориентирован на легкий и малошумный дизайн. Профиль лопасти оптимизирован с помощью динамики жидкости, чтобы обеспечить тягу при одновременном снижении сопротивления бегущему ветру, что подходит для длительного срока службы дронов. Каждая партия готовой продукции калибруется одна за другой с помощью профессиональных тестеров динамического баланса со стабильной точностью, достигающей класса G2,5. Отклонение эффективности тяги составляет ≤3% на номинальной скорости, отклонение веса одного винта контролируется в пределах ±0,5 г, а профиль лопасти проверяется координатно-измерительной машиной, что эффективно снижает дрожание, вызванное допуском сборки, и улучшает стабильность полета.
Для силового оборудования с большой тягой, главные воздушные винты, соответствующие несущие винты с подшипниками, требуют более высокой конструктивной прочности и усталостной прочности. Прочность соединения между лопаткой и гнездом подшипника является основным показателем, а также следует учитывать усталостную долговечность конструкции при длительной работе на высоких скоростях. Конструкция выдерживает 10^7 циклов испытания на усталость при переменных нагрузках без трещин и остаточной деформации. Равномерность толщины стенок заготовок для литья под давлением контролируется в пределах ±0,05 мм. Пакетный отбор проб проверяет внутреннюю пористость с помощью рентгеновской дефектоскопии с показателями ниже общих отраслевых стандартов. Такие продукты обычно подходят для подшипников большего размера. Мы можем оптимизировать локальную толщину стенок и расположение ребер жесткости посадочного места подшипника в соответствии с уровнями нагрузки, чтобы обеспечить долгосрочную надежность работы в условиях высоких нагрузок.
Описание конструкции седла подшипника
Конструкция гнезда подшипника является основой адаптируемости продукта, которая напрямую определяет точность установки подшипников, стабильность работы и общий срок службы. Технологии обработки и стандарты контроля сопоставляются на этапе проектирования, чтобы обеспечить контролируемую точность готовой продукции. Стандартные монтажные позиции литых подшипников совместимы с обычными радиальными шарикоподшипниками. Монтажная опорная поверхность обрабатывается прецизионной механической обработкой. Все внутренние отверстия посадочных мест подшипников обрабатываются методом прецизионного растачивания одно за другим. После завершения соосность проверяется координатно-измерительной машиной со стабильным допуском в пределах φ0,02 мм. Плоскостность монтажной опорной поверхности составляет ≤0,015 мм, а шероховатость поверхности Ra≤0,8 мкм, что позволяет полностью прилегать к наружному кольцу подшипника и уменьшать эксцентриковый износ и ненормальный шум при работе на высоких скоростях.
Стандартные допуски при установке подшипников строго соблюдаются в соответствии с отраслевыми стандартами ISO, при этом по умолчанию основание отверстия подгоняется. Степень допуска и структура уплотнительных канавок также могут быть отрегулированы по мере необходимости для адаптации к различным уровням защиты и условиям работы, а также для удовлетворения особых требований сборки, таких как пыленепроницаемость и водонепроницаемость. Для сценариев высокоскоростных и тяжелых нагрузок мы можем отрегулировать зону допуска внутреннего отверстия и натяг, чтобы избежать проскальзывания наружного кольца во время работы подшипника.
Описание адаптивности обслуживания
Подшипники являются быстроизнашивающимися деталями энергетических систем. Удобство демонтажа напрямую влияет на затраты на эксплуатацию и обслуживание оборудования, а также на эффективность устранения неисправностей. Мы полностью учитываем адаптируемость инструментов в сценариях терминального обслуживания на этапе проектирования продукта, и для текущего обслуживания не требуется никакого специального специального инструмента. Для ежедневного обслуживания конструкция гнезда подшипника совместима с обычными инструментами для разборки подшипников. На наружном кольце подшипника предусмотрен стандартный шаг напряжения. Во время разборки усилие является равномерным и не поцарапает внутреннее отверстие седла подшипника и опорную поверхность крепления. После 500 циклов моделирования разборки степень сохранения точности внутреннего отверстия седла подшипника и опорной поверхности составляет ≥98%. Не будет необратимого снижения точности из-за регулярной разборки, что эффективно защищает точность основания корпуса и продлевает общий срок службы продукта.
Для колесного силового оборудования и силовых агрегатов, установленных на транспортном средстве, монтажная конструкция продукта также совместима с рабочим пространством съемника ступичных подшипников. Вокруг монтажного фланца оставлен достаточный запас для операции разборки, который адаптируется к расстоянию открытия губок и ходу обычных съемников подшипников автомобилей. Техническое обслуживание может выполняться без дополнительных конструктивных изменений, что соответствует требованиям ежедневного обслуживания и демонтажа автомобильных силовых агрегатов.
Индивидуальный процесс доставки
1. Получение данных: получение 2D-чертежей, 3D-моделей или физических образцов от клиентов и сбор информации о проекте, такой как требования к материалам, показатели мощности и количество закупок.
2. Оценка процесса: оценка возможности литья под давлением, выявление потенциальных рисков, таких как проблемы с динамическим балансом, и предоставление предварительных решений и предложений.
3.Mold RD: настройка форм для литья под давлением для соответствующих продуктов, полная пробная отладка и оптимизация пресс-форм.
4. Пробное производство образцов: производите первую партию образцов, проводите полные испытания размеров и динамических балансов и отправляете клиентам на подтверждение.
5. Массовое производство: начните массовое производство после подтверждения образца, внедрите полный контроль качества.
6. Проверка и доставка: полная окончательная проверка, упаковка по мере необходимости, организация логистической доставки и одновременная доставка соответствующих инспекционных документов.
Почему выбирают нас
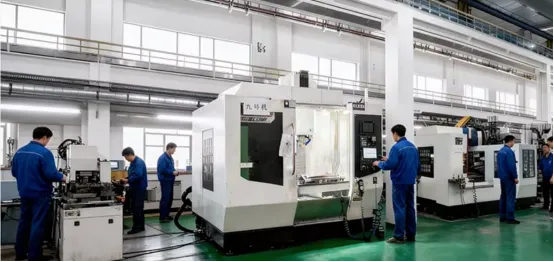
У нас есть независимые цеха по обработке пресс-форм и цеха по производству литья под давлением. Все основные процессы, от разработки пресс-форм, литья под давлением, прецизионной механической обработки до проверки готовой продукции, выполняются собственными силами без привлечения аутсорсинга, что обеспечивает стабильный контроль цикла поставки и постоянство качества. Наша команда имеет многолетний опыт работы в проектах литья под давлением энергетического оборудования и знакома с зарубежными стандартами аудита цепочки поставок. После получения чертежей мы проводим анализ моделирования формования литья под давлением, чтобы заранее выявить производственные риски, такие как усадочные полости, деформация и отклонение динамического баланса, и одновременно предоставить решения по структурной оптимизации.
Наш основной продукт, основанный на возможностях полного управления производством, подходит для различных зарубежных проектов по настройке энергетического оборудования. Мы поддерживаем как выборку небольших партий, так и стыковку крупномасштабных заказов. Добро пожаловать, чтобы отправить чертежи для оценки проекта и прототипирования.
Часто задаваемые вопросы
Какая обработка поверхности доступна для этого гребного винта с держателем подшипника?
Пассивация, пескоструйная обработка, анодирование и порошковое покрытие в зависимости от требований к защите от коррозии и износа.
К каким стандартным размерам подшипников подходит изделие?
Стандарт для радиальных шарикоподшипников серий 60 и 62, размер отверстия настраивается в зависимости от конкретной модели подшипника.
Можно ли настроить количество, угол и профиль лезвий?
Да, доступны 2–4 лопасти, регулируемые в зависимости от требований к тяге, скорости и уровню шума.
Можете ли вы предоставить специальные отчеты об испытаниях, например, испытания в солевом тумане?
Да, доступны отчеты о солевом тумане, усталостном ресурсе и эффективности тяги с отслеживаемыми данными по партиям.
Какова стоимость пресс-формы и время выполнения образца для нового инструмента?
15–20 дней для стандартных конструкций. Стоимость пресс-формы зависит от сложности, при больших заказах возвращается.
Поддерживаете ли вы нейтральную или фирменную упаковку?
Да, доступны как нейтральная упаковка без торговой марки, так и упаковка с индивидуальной торговой маркой.
Какие способы доставки и торговые условия вы поддерживаете?
Доступны EXW, FOB, CIF. Морские перевозки, воздушные перевозки, международная экспресс-доставка, принимаем назначенного экспедитора.
Какие преимущества имеют литые гребные винты перед литыми?
Более высокая прочность, лучшая деформация и термостойкость, более стабильный динамический баланс на высокой скорости, более длительный срок службы.
Можем ли мы сначала получить образцы для бортового тестирования?
Да, образцы на складе или индивидуальные прототипы доступны для тестирования перед массовым производством.
Связанная категория
Литье алюминия под давлением
Литье под давлением цинкового сплава
Литье под давлением в холодной камере
Литье под давлением с горячей камерой
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.