- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Главная
>
Продукты > Литье под давлением > Литье алюминия под давлением > Корпус насоса для литья под давлением


Корпус насоса для литья под давлением
Компания Xiamen Hongyu Intelligent Technology Co., Ltd. способна выполнить проектирование пресс-форм, обработку и поставку корпусов насосов. Корпус насоса, отлитый под давлением, как компонент для транспортировки жидкостного оборудования на транспортных средствах, имеет специальные меры контроля процесса для предотвращения утечки вибрации и среднего риска коррозии. Опираясь на полное технологическое оборудование на заводе, можно выполнить индивидуальную обработку на основе чертежей или физических образцов. Вы можете отправить электронное письмо с запросом образцов и полных технических материалов.
Отправить запрос
Описание продукта
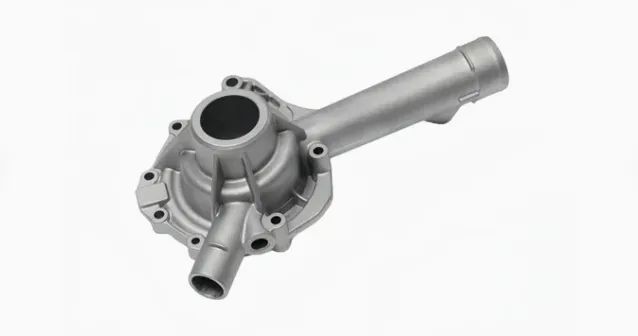
Компания Xiamen Hongyu Intelligent Technology Co., Ltd. специализируется на обработке и производстве корпусов насосов, отлитых под давлением. Корпус насоса, отлитый под давлением, является основным несущим компонентом узла насоса, отвечающим за отвод среды и позиционирование узла узла. Мы полностью охватываем все процессы от разработки пресс-форм до проверки готовой продукции и можем адаптироваться к различным условиям сборки автомобильного оборудования.
Основное объяснение продукта
Металлический корпус насоса служит внешней основой жидкостного насоса с внутренними проточными каналами и зарезервированными исходными позициями сборки, которые используются для размещения внутренних компонентов, таких как рабочие колеса и уплотнения, обеспечивая физическую изоляцию между внешней средой и транспортируемой средой. Этот компонент постоянно выдерживает внутреннее давление среды и знакопеременные вибрационные нагрузки, возникающие при работе автомобиля. Размер и точность позиционирования компонента напрямую определяют общую стабильность работы насосного агрегата. Его можно адаптировать к насосам охлаждающей жидкости, насосам подачи топлива и другому жидкостному оборудованию.
Основная производительность продукта
1. Структурные антивибрационные характеристики
На ранней стадии проектирования конструкции производитель корпуса насоса оптимизирует переходную зону толщины стенки корпуса, чтобы устранить точки концентрации напряжений. Корпус может пройти испытание на надежность непрерывной высокочастотной вибрацией, и после испытания не возникает трещин или утечек среды. Опорная поверхность корпуса при установке строго контролируется на точность плоскости, чтобы обеспечить соосность внутренних компонентов и уменьшить ненормальный износ во время длительной эксплуатации. В условиях повышенной вибрации схема усиления корпуса может быть дополнительно усилена путем корректировки расположения ребер корпуса.
2. Формирование производительности процесса
Литье алюминия под давлением позволяет добиться комплексного формования сложных внутренних полостей, устраняя сварную конструкцию корпуса. Процесс литья под давлением может снизить вероятность образования внутренних воздушных отверстий в заготовке, что позволяет избежать риска утечек в условиях подшипника высокого давления. Заготовка для литья под давлением резервируется с разумным припуском на обработку, а последующий ЧПУ выполняет только точную обработку уплотнительной поверхности и установочных отверстий, сокращая общее время обработки. Сложные каналы потока не нужно разделять на несколько частей для сборки, что позволяет эффективно избежать совокупных допусков, вызванных сборкой нескольких компонентов, и по сравнению со сварными кожухами это также может снизить риск разрушения сварного шва.
3. Стандартизированная проверка процесса
Производитель литья под давлением устанавливает фиксированные узлы контроля для каждого процесса. После изготовления заготовки проводится полноразмерный контроль первой детали; полуфабрикаты проходят выборочный контроль на герметичность партий; вся готовая продукция перед отправкой проходит 100% испытания под давлением. В каждой партии сохраняются исходные данные испытаний с номерами партий, которые вы можете просмотреть. Все измерительное оборудование для обнаружения подлежит регулярной калибровке для обеспечения объективности и эффективности результатов обнаружения.
4. Справочник по выбору рабочих условий
Корпус автомобильной помпы способен адаптироваться к рабочей среде с частыми колебаниями температуры во время эксплуатации автомобиля. Оболочка может быть обработана пассивацией или распылением для защиты от коррозии, отвечая требованиям по устойчивости к коррозии на открытом воздухе. Подложка из алюминиевого сплава имеет средний срок использования. Если ваш проект предполагает использование специальных транспортных средств с сильной коррозией, пожалуйста, сообщите нам заранее, и мы проведем оценку альтернативных решений по обработке материалов и поверхностей.
Список технических параметров
| Проект | Описание параметра |
| Название продукта | Корпус насоса для литья под давлением |
| Процесс формования | Литье под высоким давлением, прецизионная обработка с ЧПУ, антикоррозийная обработка поверхности. |
| Дополнительные материалы | ADC12, алюминиевый сплав A380, поддерживается настройка материала |
| Применимая температура | От -40 ℃ до 130 ℃ |
| Индикатор герметичности | Отсутствие утечек после поддержания давления на уровне 0,5 МПа в течение 40 секунд. |
| Критические допуски | Плоскостность установочной поверхности 0,03 мм, допуск положения отверстия ± 0,04 мм. |
| Метод настройки | Поддерживаются проектные чертежи, настройка физических образцов, производство образцов. |
Примечание. В приведенной выше таблице представлены общие справочные параметры. Фактические показатели должны основываться на технической документации, подтвержденной обеими сторонами; Алюминиевые сплавы ADC12 и A380 не подходят для работы в сильных агрессивных средах. В экстремальных условиях работы может быть инициирована специальная оценка процесса.
Сценарий падения корпуса насоса, установленного на автомобиле
Литой корпус автомобильного насоса в основном используется в узлах охлаждения и подачи топлива транспортных средств, подходит для циркуляционных насосов охлаждающей жидкости и топливных насосов низкого давления легковых автомобилей и легких коммерческих автомобилей. У нас есть несколько партий соответствующих проектов по экспорту жилья с полными архивными версиями чертежей и полными отчетами об испытаниях.
Доставка образцов и упаковки
Обработка образцов корпуса насоса для литья под давлением защищена от ржавчины после обработки. Он изолирован пенопластом и заключен в твердую картонную коробку, чтобы избежать повреждения прецизионно обработанных поверхностей при транспортировке. Образец имеет фиксированный цикл обработки, и соответствующие затраты на образец можно подтвердить по электронной почте. К образцу прилагаются сертификаты на материалы и документы об испытаниях на герметичность; для пакетных заказов он будет отправлен в соответствии с указанным вами логистическим каналом, и одновременно будет передан полный комплект транспортных документов.
Процесс сотрудничества по индивидуальному проекту
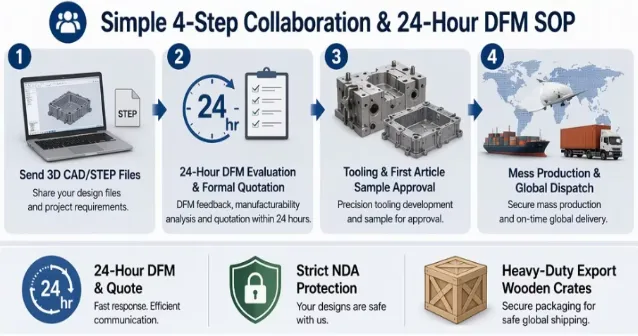
1. Сбор требований: получите предоставленные вами чертежи и физические образцы, подтвердите условия работы, среду транспортировки, допуски и информацию о предполагаемом количестве заказа.
2. Оценка процесса: инженеры завершают анализ процесса DFM и выдают документ об оценке процесса и предложение проекта в течение 4 рабочих дней; специальная оценка экстремальных условий труда будет иметь соответствующее продление цикла.
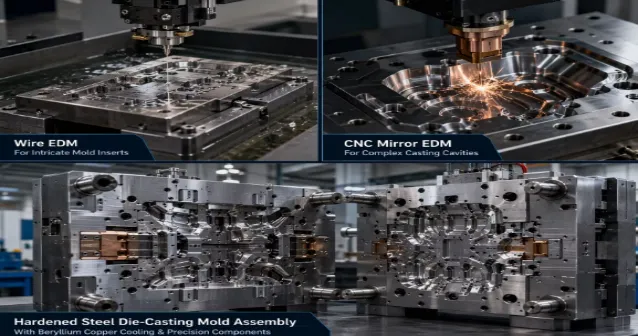
3. Изготовление пресс-форм: после подтверждения схемы начните обработку пресс-формы. Стандартный цикл составляет 22 дня, а ход работы узлов обработки пресс-форм будет обновляться синхронно.
4. Тестирование и отбор образцов: после того, как пресс-форма будет завершена, проведите тестирование образцов, изготовьте образцы T1 и завершите полный набор испытаний проекта.
5. Доставка образцов. Квалифицированные образцы рассылаются вместе с полными протоколами испытаний, что позволяет провести повторную проверку сторонними учреждениями.
6. Корректировка схемы: получение обратной связи по результатам испытаний образцов, проведение ремонта пресс-формы и корректировка параметров процесса по мере необходимости.
7. Массовое производство. После подтверждения отсутствия ошибок в образце начните массовое производство и регулярно синхронизируйте ход производства.
8. Проверка и доставка. После завершения всех процессов обнаружения готовой продукции она упаковывается и отправляется, а соответствующий пакет технической документации передается.
Почему выбирают нас?
Мы имеем многолетний практический опыт обработки корпусов насосов литьем под давлением. Наш завод оснащен установками для литья под давлением, обрабатывающими центрами с ЧПУ и полным набором оборудования для физических и химических испытаний. Корпус насоса для литья под давлением, от разработки формы до проверки готовой продукции, выполняется на заводе без привлечения субподрядчиков. Используя опыт, накопленный в ходе аналогичных проектов в прошлом, мы можем выявить потенциальные риски на структурном и материальном уровнях на ранней стадии проекта, уменьшая необходимость повторных корректировок. Для каждой партии продукции сохраняются полные отчеты о материалах и протоколы испытаний на герметичность, что облегчает проверку и отслеживание проекта. На изделие предоставляется гарантия 12 месяцев. В случае проблем, вызванных дефектами производственного процесса, мы возьмем на себя расходы на доработку; Гарантия не распространяется на повреждения, вызванные ошибками сборки или неправильным выбором носителя. Если у вас есть намерения по проекту, вы можете отправить электронное письмо. Мы можем организовать для вас образцы и сотрудничать для содействия реализации проекта.
Часто задаваемые вопросы
Какой это тип насоса (водяной, масляный, химический, автомобильный)?
Этот литой корпус специально разработан для автомобильных масляных насосов и не подходит для химических жидкостей без дополнительных покрытий.
Почему при производстве насосов предпочтение отдается литью под давлением, а не литью в песчаные формы?
Литье под давлением обеспечивает более точные допуски по размерам, лучшее качество поверхности и стабильную стабильность партии, а также более короткие циклы поставки, что делает его идеальным для массового производства компактных корпусов автомобильных насосов.
Как предотвратить такие дефекты, как воздушные отверстия и утечки?
Мы оптимизируем литниковую систему, контролируем параметры впрыска, используем технологию вакуумного литья под давлением. В то же время будут проведены строгие испытания под давлением, чтобы исключить риск утечки.
Какую информацию и форматы файлов вам необходимо предоставить, чтобы получить ценовое предложение?
Пожалуйста, предоставьте файлы 3D CAD в форматах STEP, STP, IGS или X_T, а также 2D-чертежи в формате PDF или DWG с конкретными допусками, качеством поверхности и требованиями к материалам. Если у вас нет модели САПР, также могут быть приняты подробные образцы или концептуальные эскизы с основными размерами.
Могут ли быть предоставлены протоколы испытаний и сертификаты материалов во время транспортировки?
Соответствующие отчеты могут быть предоставлены по запросу.
Как вы обычно упаковываете продукцию?
Мы можем предоставить упаковку в соответствии с вашими требованиями. Товары с высокими требованиями к внешнему виду будут индивидуально упакованы в пластиковую коробку и окончательно отправлены в картонную или деревянную коробку.
Связанная категория
Литье алюминия под давлением
Литье под давлением цинкового сплава
Литье под давлением в холодной камере
Литье под давлением с горячей камерой
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.